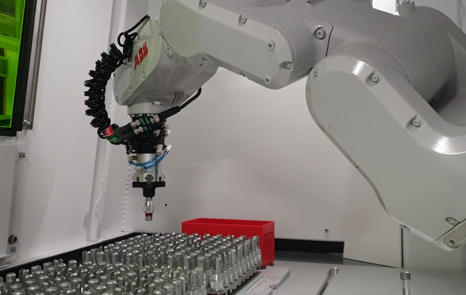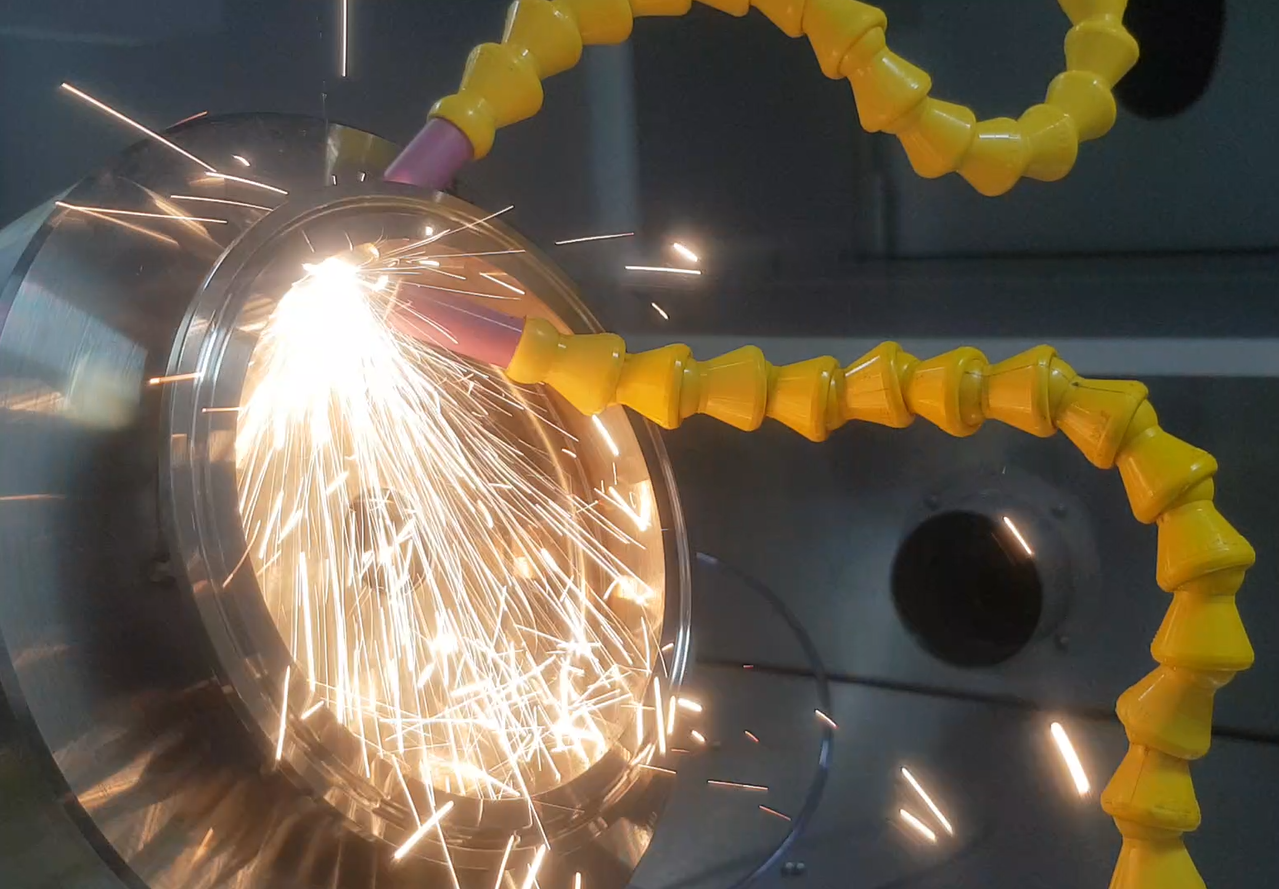
Quando si tratta di saldare concentricamente oggetti cilindrici in acciaio in ambiti ad alto contenuto tecnologico, come ad esempio corpi valvola speciali, collettori di distribuzione per fluidi in pressione, ugelli (nel settore Chimico, Energia, Alimentare, Biotecnologico, Automotive, Ricerca, ecc.), il sistema di saldatura laser MODO Weld Torcia con potenza 2kW e mandrino può rappresentare la carta vincente.
Il sistema MODO Weld offre:
Poniamo l’esempio di saldatura laser automatica di due cilindri concentrici in AISI316L (spessore 2 mm): i componenti, già puntati o bloccati con un’attrezzatura, vengono fissati su un mandrino inclinato a 20° per ottimizzare il puntamento del laser. Per garantire la massima qualità, la zona di saldatura viene completamente inertizzata soffiando gas Argon sia all’interno che all’esterno dei cilindri; sfruttando il movimento in Z della testa laser e l’azionamento di un accessorio pneumatico, gli ugelli diffusori si approssimano automaticamente alla zona di saldatura.
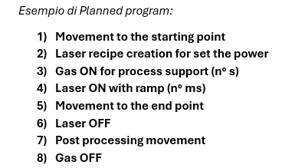
Le operazioni di programmazione si possono sintetizzare in:
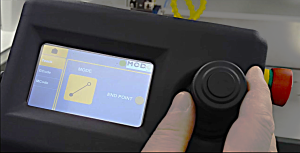
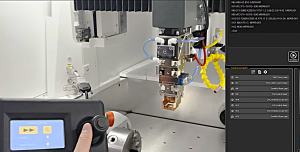
A questo punto, in modo automatico, la porta della camera di lavoro si chiude e l’operatore può seguire la lavorazione in totale sicurezza attraverso una Virtual Window (una “finestra virtuale” in cui l’area di lavoro viene ripresa da una telecamera dal medesimo punto di osservazione della “finestra” stessa).
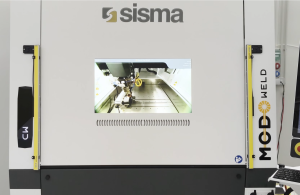
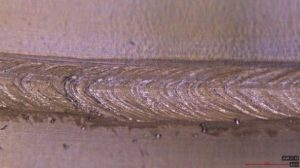
Il risultato è una saldatura omogenea e a piena penetrazione già utilizzando meno di metà della potenza disponibile, come evidenziano le prove effettuate nel nostro laboratorio metallografico.
| Cordone di saldatura | % Potenza max | Sezione di saldatura |
|
45% |
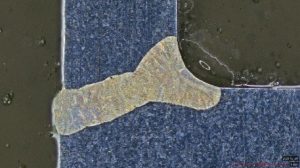 |
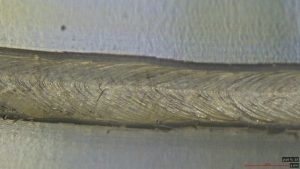
|
55% |
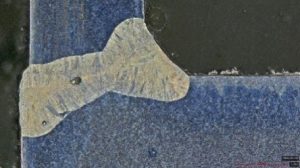 |
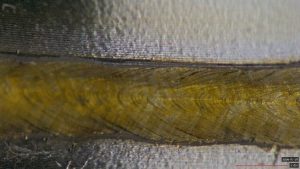
|
60% |
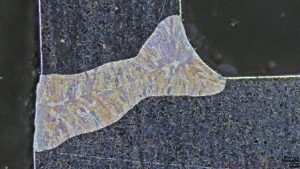 |
Il sistema MODO Weld è frutto di 25 anni di esperienza Sisma nella saldatura laser.
Dallo studio di fattibilità fino al post-vendita, Sisma accompagna il cliente per garantirgli una rapida e totale autonomia nello sfruttare appieno la grande versatilità della macchina.
Vantaggi chiave del sistema MODO:
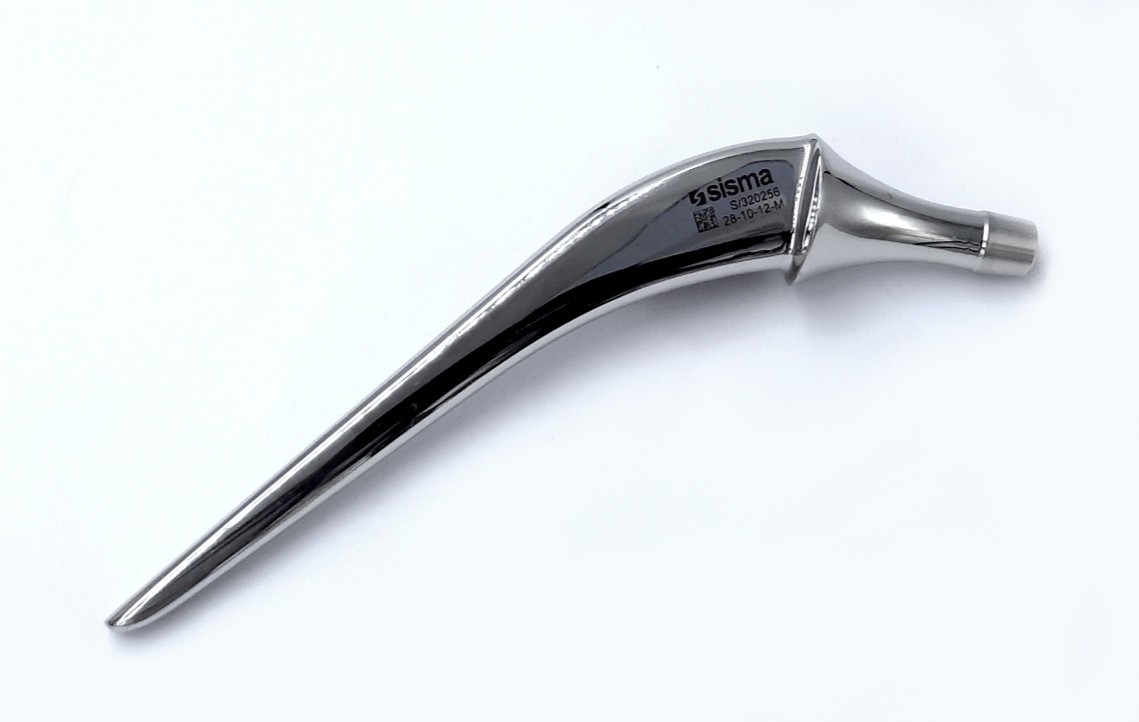
Tracciabilità: il punto di partenza
Ogni protesi e dispositivo medico deve essere identificabile in modo univoco durante l’intero ciclo di vita. Per rispondere a questa esigenza, Sofab Orthopédie, importante holding con sede nella regione Rodano-Alpi, si è rivolta a Sisma per marcare al laser protesi e altri dispositivi medici in metallo, preservando gli elevati standard qualitativi e i rigorosi requisiti del settore medicale e, al contempo, ottimizzando la produzione.
La marcatura è la base della tracciabilità UDI (Unique Device Identification) [Scopri], richiesta dalle normative FDA e dal Regolamento UE MDR.
L’obiettivo del cliente era chiaro: un processo di marcatura stabile, su una macchina affidabile, con un buon grado di automazione e flessibilità. L’impianto lavora 5 giorni alla settimana, su due turni di 8 ore.
La sfida: pezzi diversi, stessi standard
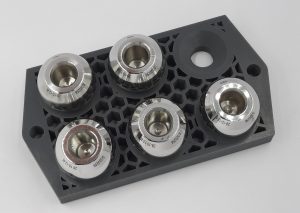
Versatilità. Il progetto riguarda 5 famiglie di prodotti molto diverse tra loro: teste femorali, basi tibiali, coppe a doppia mobilità di varie dimensioni, altre protesi e guide chirurgiche. Una sola macchina deve gestire parti con geometrie, dimensioni e posaggi differenti.
Ripetibilità e precisione. Il cliente richiede una marcatura per annerimento di grado medicale: resistenza chimica ed eccellente leggibilità, su cromo-cobalto, titanio e acciaio inossidabile. Il tutto con tempi di ciclo molto brevi, per aumentare la produttività.
Integrazione. Il sistema deve dialogare tramite query SQL con il database aziendale, caricare automaticamente i progetti di marcatura e rilevare da solo la posizione dei componenti.
La soluzione Sisma: BSP Pico con magazzino verticale WH10
Per rispondere a queste esigenze abbiamo proposto la marcatrice laser BSP Pico abbinata al magazzino di caricamento automatico WH10 a 10 vassoi. Il magazzino aumenta produttività e livello di automazione, e consente il funzionamento non presidiato. Il software è integrato con il database SQL del cliente: recupera i dati, genera la marcatura UDI e carica automaticamente i progetti di marcatura.
Materiali e finiture: la leggibilità alla prova
D’intesa con il cliente abbiamo testato quattro materiali, sviluppando per ciascuno due serie di parametri, alla ricerca della migliore qualità nel minor tempo di ciclo possibile.
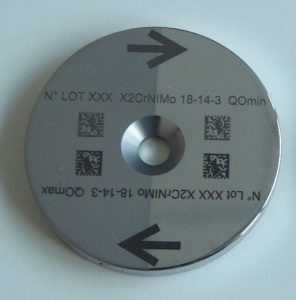
Il benchmark. Il campione è un disco metallico parzialmente lucidato. Sulla parte lucida e su quella opaca abbiamo marcato due codici 2D per ciascuna serie di parametri. Il risultato sono quattro livelli di leggibilità differenti, per verificare come finitura e parametri incidono sulla lettura.
Precisione, ripetibilità e riconoscimento dei pezzi: CVS e Pattern Matching
Precisione dimensionale. Sui campioni in acciaio X2CrNiMo abbiamo misurato la lettera “Q” e la coda della freccia. I valori rilevati sono 1,9916 mm e 1,5713 mm, a fronte di altezze previste di 2 mm e 1,5 mm.
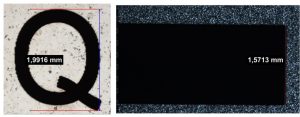
Ripetibilità misurata.
Per simulare una produzione di serie abbiamo marcato sul piano, in X e in Y, una serie elementi (rettangoli 0,5 × 18 mm), con passo di 10 mm. Le posizioni sono state definite attraverso il Coaxial Vision System (CVS)
[Scopri]. La marcatura è stata poi ripetuta con l’opzione software MULTI, definendo l’offset sugli assi.
Lo scostamento massimo dalla posizione nominale è stato di 15,5 µm su 90 mm di corsa.
Riconoscimento dei pezzi. La combinazione di CVS e Pattern Matching [Scopri] garantisce la precisione e l’affidabilità richieste dalla produzione di serie, riconoscendo il pezzo e rilevandone la posizione in automatico.
Persistenza: la marcatura resiste, il materiale non si altera
Una marcatura medicale deve durare quanto il dispositivo, senza compromettere il materiale. Per questo l’abbiamo sottoposta a due prove in condizioni particolarmente gravose.
Abbiamo effettuato:
Conclusioni
La collaborazione tra Sisma e Sofab è stata fondamentale per ottenere un processo ripetibile e conforme alle normative medicali.
Nella Qualificazione di Progetto (DQ) sono stati definiti i criteri di accettazione e la documentazione necessaria, e con la Qualificazione delle Prestazioni (PQ), si è dimostrato come BSP Pico soddisfi pienamente e superi tutti i requisiti.
In sintesi, il progetto ha confermato i punti chiave richiesti dal cliente: